Tetra Pak suma inversiones para mejorar la eficiencia industrial y ambiental
La compañía completó un programa de modernización en su planta en La Rioja que comenzó en 2022 y permitió incorporar tecnología a su única fábrica de material de envase en el Cono Sur. La operación también avanza en el uso de energías renovables y en la optimización de recursos, en línea con sus objetivos de descarbonización.
La planta de Tetra Pak en La Rioja completó un proceso de modernización industrial que demandó una inversión de 30,2 millones de euros desde 2022. La actualización incorporó equipamiento y tecnología para mejorar la productividad, la calidad y la confiabilidad de los procesos, en una operación que también busca avanzar hacia un modelo de fabricación con mayor eficiencia en el uso de los recursos.
El cierre de este programa coincide con los 40 años de actividad de la fábrica, inaugurada en 1986 y convertida en una instalación estratégica para el abastecimiento de envases de cartón en Argentina y otros mercados latinoamericanos. Entre los aspectos destacados de su desempeño ambiental figura que más del 50% de la electricidad que consume proviene de fuentes renovables.
“Cumplir 40 años de presencia ininterrumpida en La Rioja es reconocer una historia construida junto con nuestros colaboradores, clientes y proveedores, pero también mirar hacia adelante. Esta inversión reafirma nuestro compromiso de largo plazo con Argentina, nos permite responder con mayor agilidad a nuestros clientes y acompañar el desarrollo de la industria de alimentos y bebidas de la región”, señaló Alejandro Chan, director general de Tetra Pak Cono Sur.
Energía renovable y eficiencia en los procesos
Uno de los componentes de la estrategia de mejora de la planta está relacionado con el abastecimiento eléctrico. Actualmente, más de la mitad de la energía que utiliza la operación industrial se estima que proviene de parques eólicos operados por Genneia.
La incorporación de fuentes renovables forma parte de los esfuerzos de la compañía para reducir las emisiones asociadas a sus actividades. En ese sentido, Tetra Pak estableció como objetivo alcanzar cero emisiones netas de gases de efecto invernadero en sus propias operaciones para 2030.
La eficiencia energética se complementa con iniciativas orientadas a optimizar los procesos productivos, reducir pérdidas y mejorar el aprovechamiento de los recursos. La empresa busca que la modernización tecnológica no se limite a incrementar la capacidad industrial, sino que también contribuya a mejorar el desempeño ambiental de la fabricación.
Tecnología para reducir pérdidas y mejorar la productividad
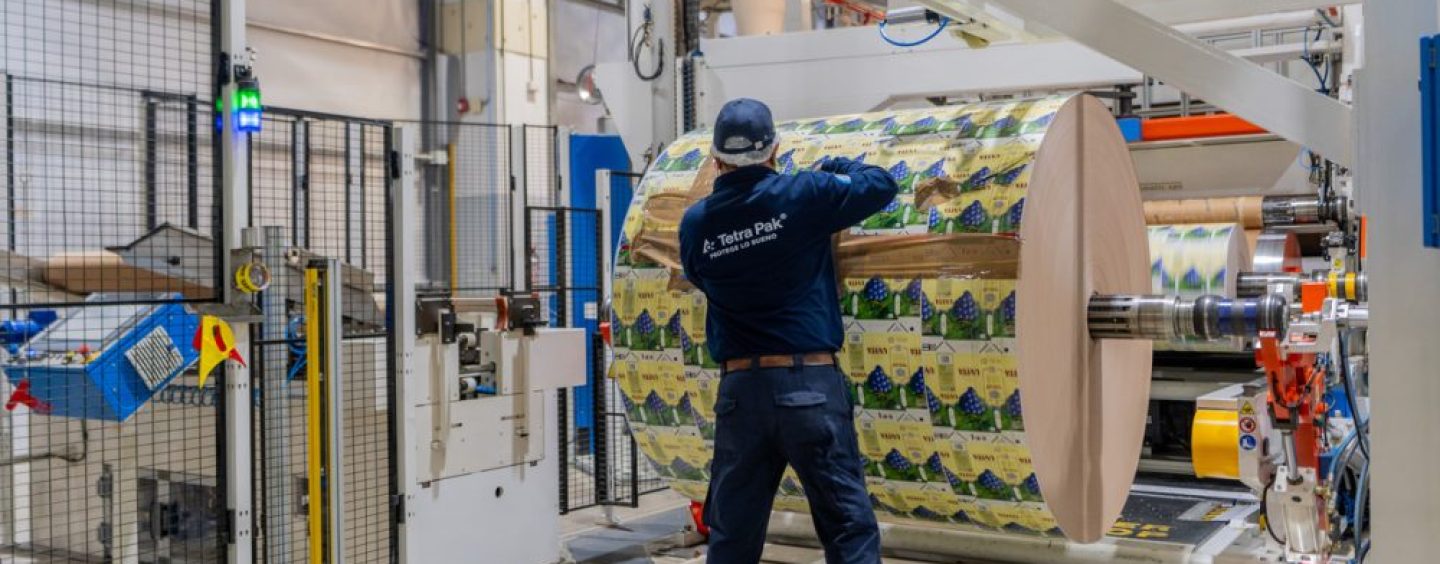
Entre las principales incorporaciones realizadas durante el programa de inversiones se encuentra una nueva impresora con tecnología de automatización avanzada. El equipamiento permite elevar la calidad de impresión y mejorar tanto la productividad como las condiciones de seguridad durante la operación.
La actualización también se refleja en los resultados obtenidos por la planta en materia de gestión industrial. Durante este año alcanzó el nivel Advanced Special de los TPM Excellence Awards, reconocimiento otorgado por el Instituto Japonés de Mantenimiento de Plantas (JIPM), que evalúa aspectos vinculados con la confiabilidad de los equipos, la calidad y la productividad.
A esto se suma la obtención del nivel Oro del programa de Manufactura de Clase Mundial (WCM), una metodología que promueve la mejora continua mediante la identificación de ineficiencias, la reducción de desperdicios y la optimización de los procesos.
“Para nosotros innovar no significa solamente desarrollar nuevas soluciones o formatos. También significa incorporar tecnología, desarrollar las capacidades de nuestros colaboradores y encontrar permanentemente mejores formas de producir: con mayor precisión, eficiencia, confiabilidad y capacidad de respuesta a nuestros clientes”, explicó Chan.
Una operación industrial con alcance regional
La fábrica riojana tiene una función relevante dentro de la estructura productiva de Tetra Pak en América Latina, ya que es la única instalación de la compañía dedicada a fabricar material de envase en el Cono Sur.
Allí se realizan las etapas de impresión, laminado y corte de los materiales que posteriormente se transforman en envases de cartón en las instalaciones de los clientes. La producción abastece distintas categorías de alimentos líquidos, entre ellas leche, jugos, vino y bebidas vegetales. La operación también incluye la fabricación de sorbetes.
Además del mercado argentino, la planta exporta a distintos destinos de la región. Chile constituye su principal mercado externo, seguido por Uruguay, Paraguay y otros países de la zona andina.
La cercanía con los clientes permite ofrecer plazos de entrega de aproximadamente siete días dentro de Argentina, una ventaja para la planificación industrial y la administración de inventarios.
Los próximos desafíos de la planta
Con el programa de modernización concluido, la compañía buscará aprovechar las capacidades incorporadas para continuar mejorando la competitividad de la instalación y desarrollar nuevas oportunidades comerciales, especialmente en los mercados de exportación.
La estrategia combina la actualización de tecnología, el desarrollo de los equipos de trabajo y la incorporación de criterios de eficiencia en las distintas etapas productivas.
“Después de 40 años, vemos a La Rioja no solo como una parte muy importante de nuestra historia, sino también de nuestro futuro”, afirmó Chan.